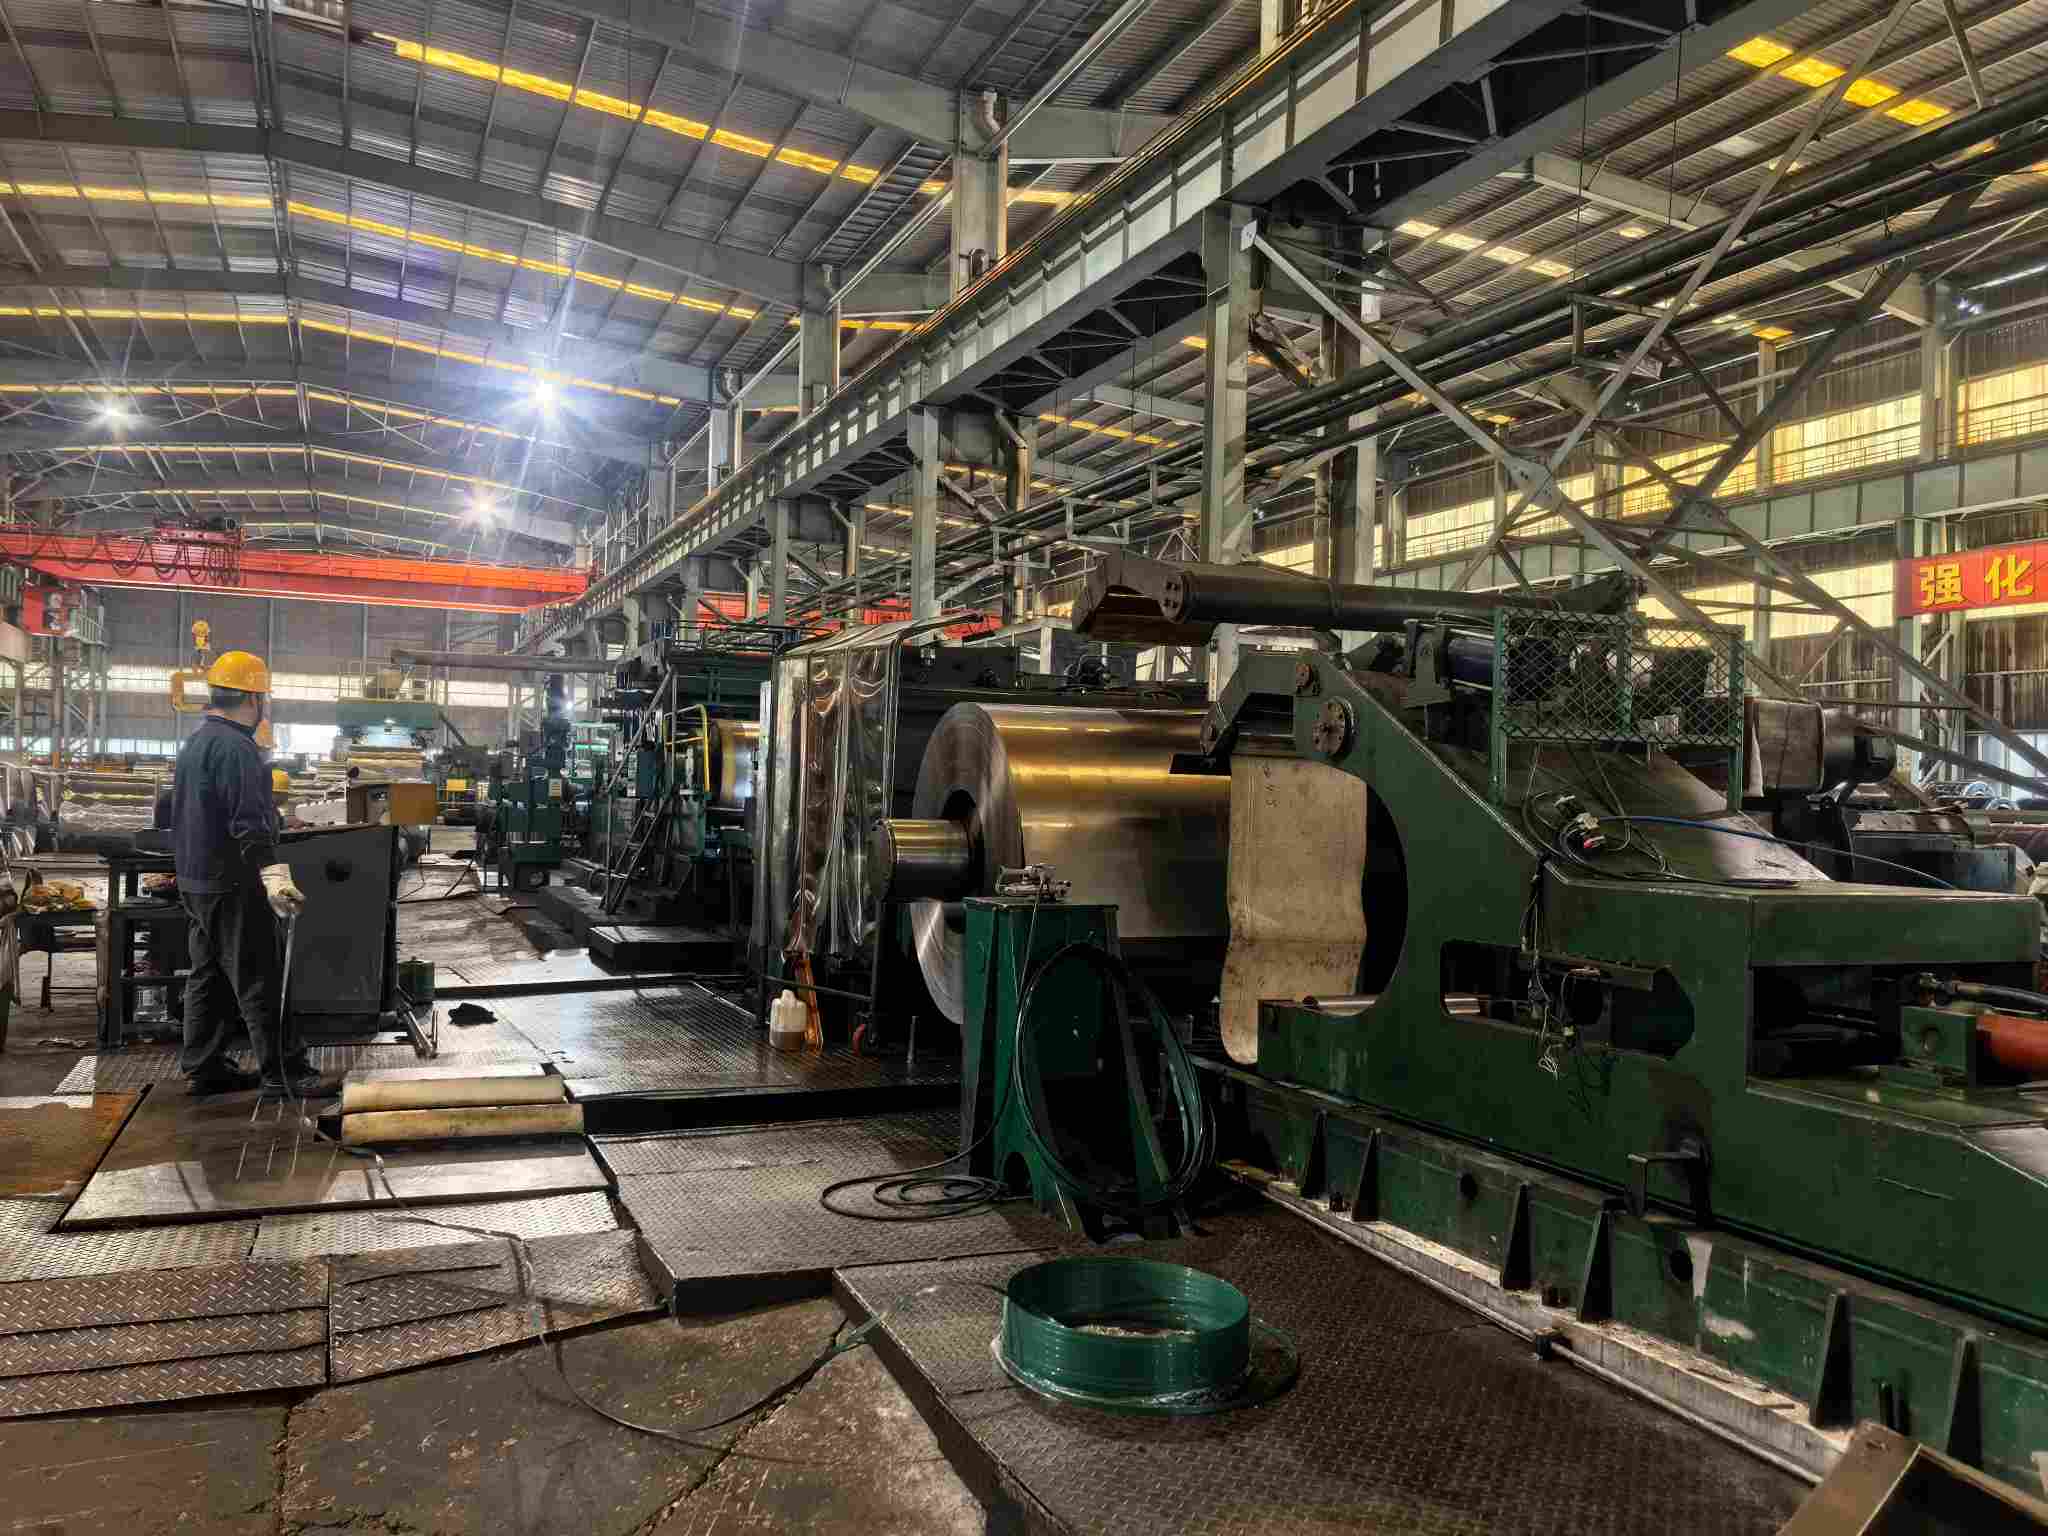
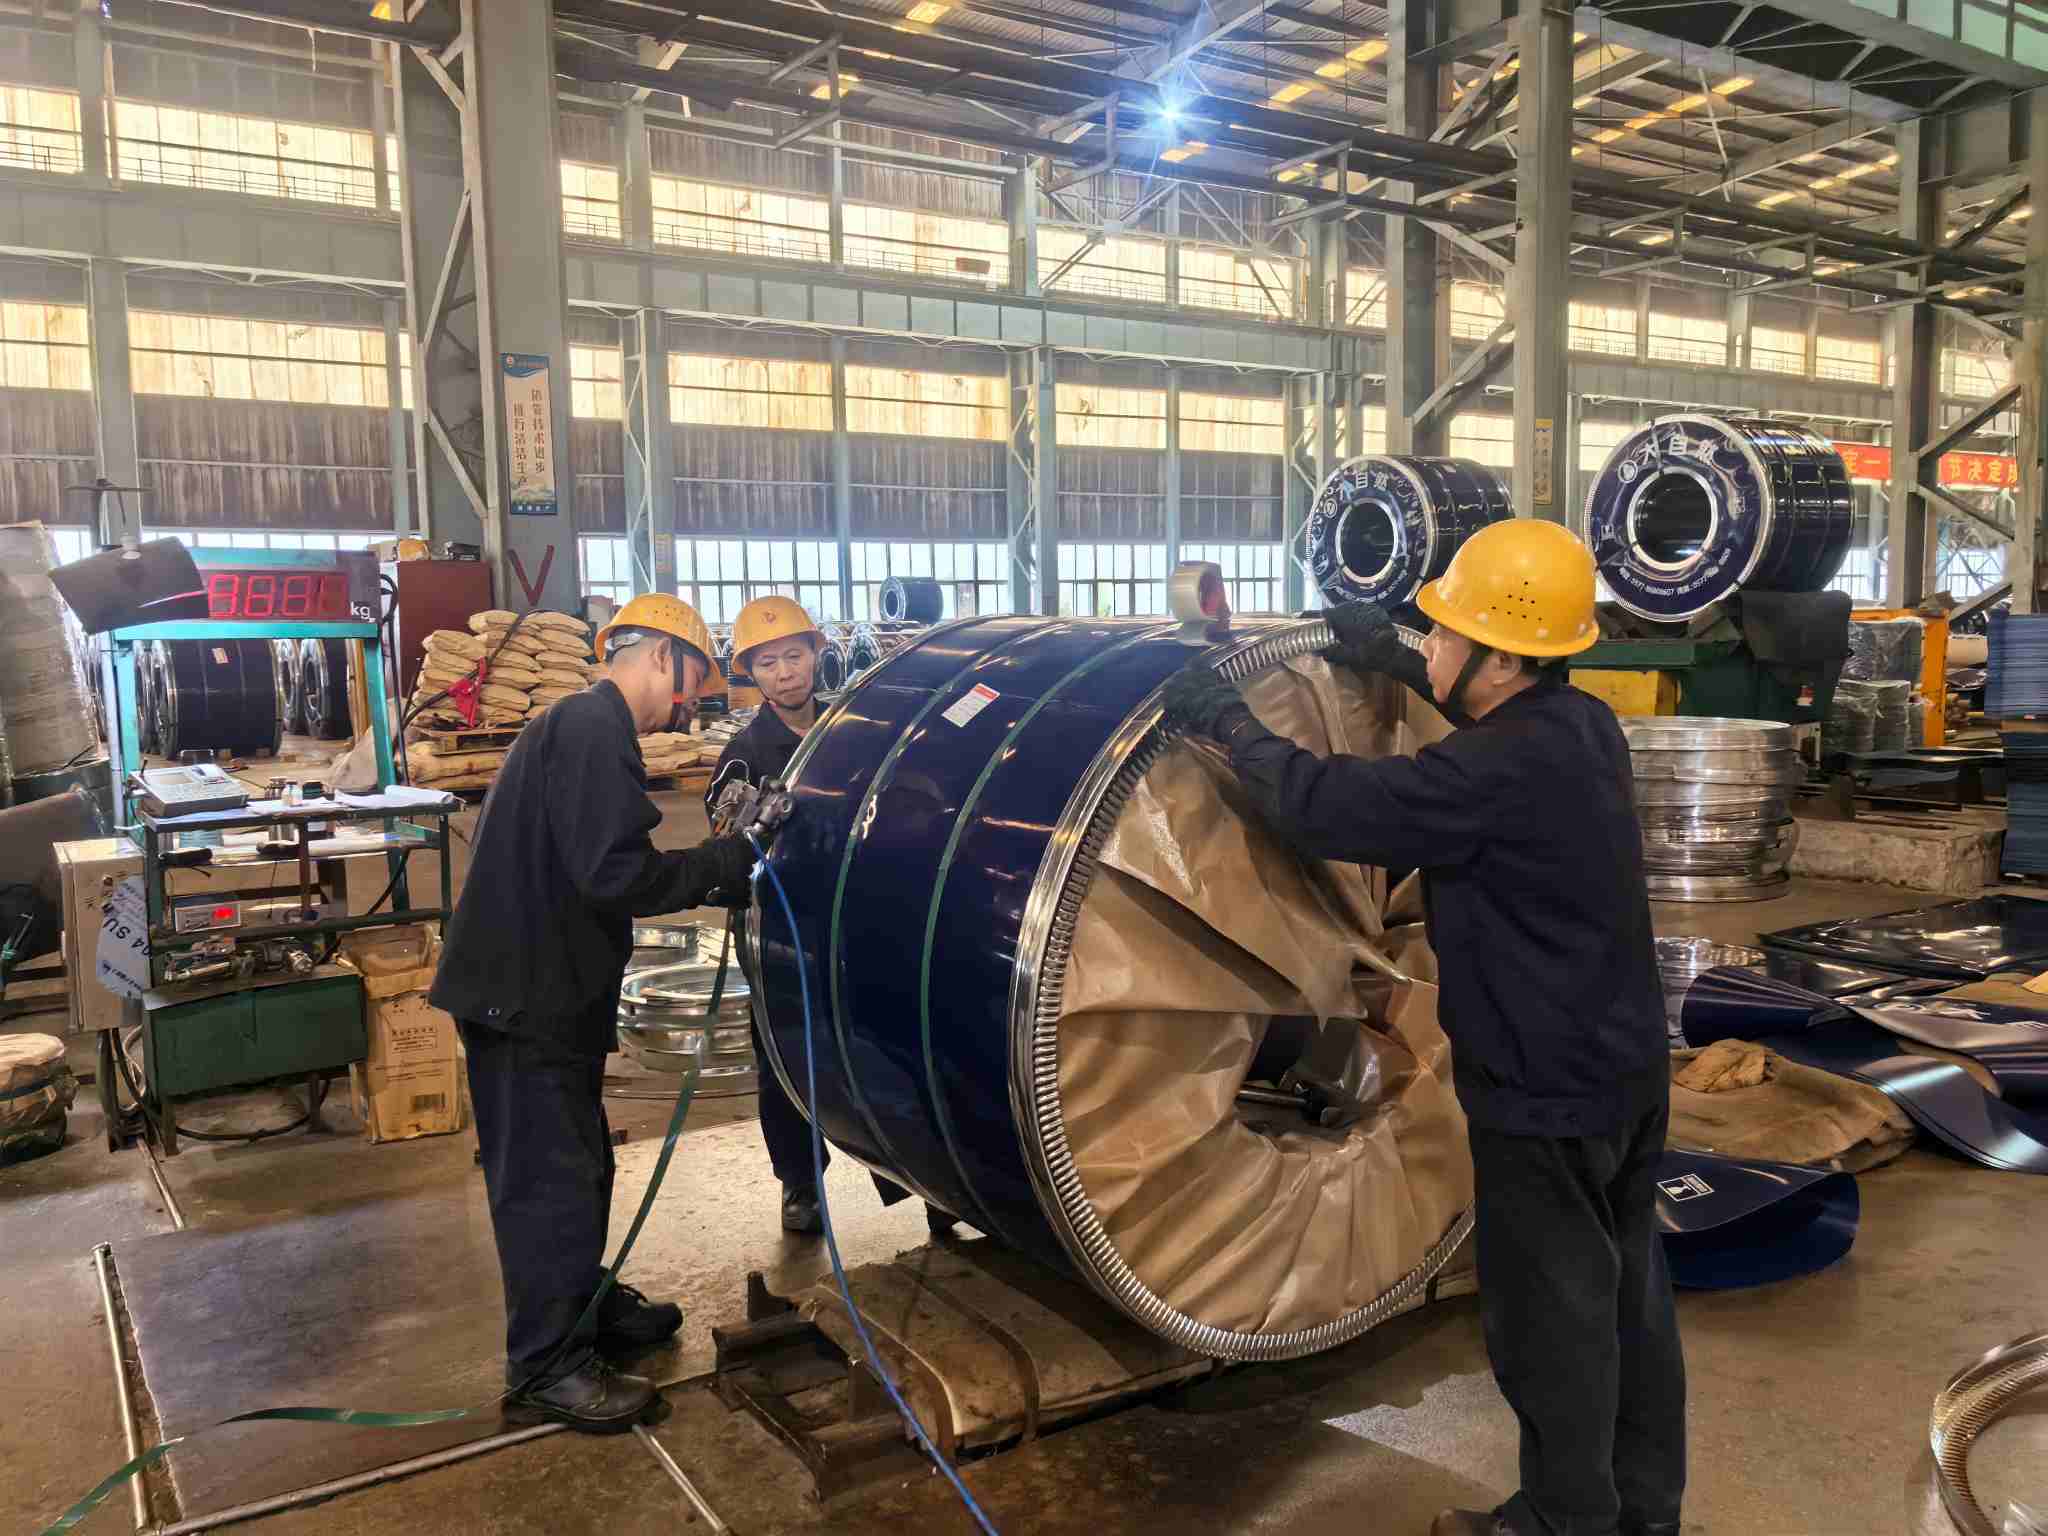
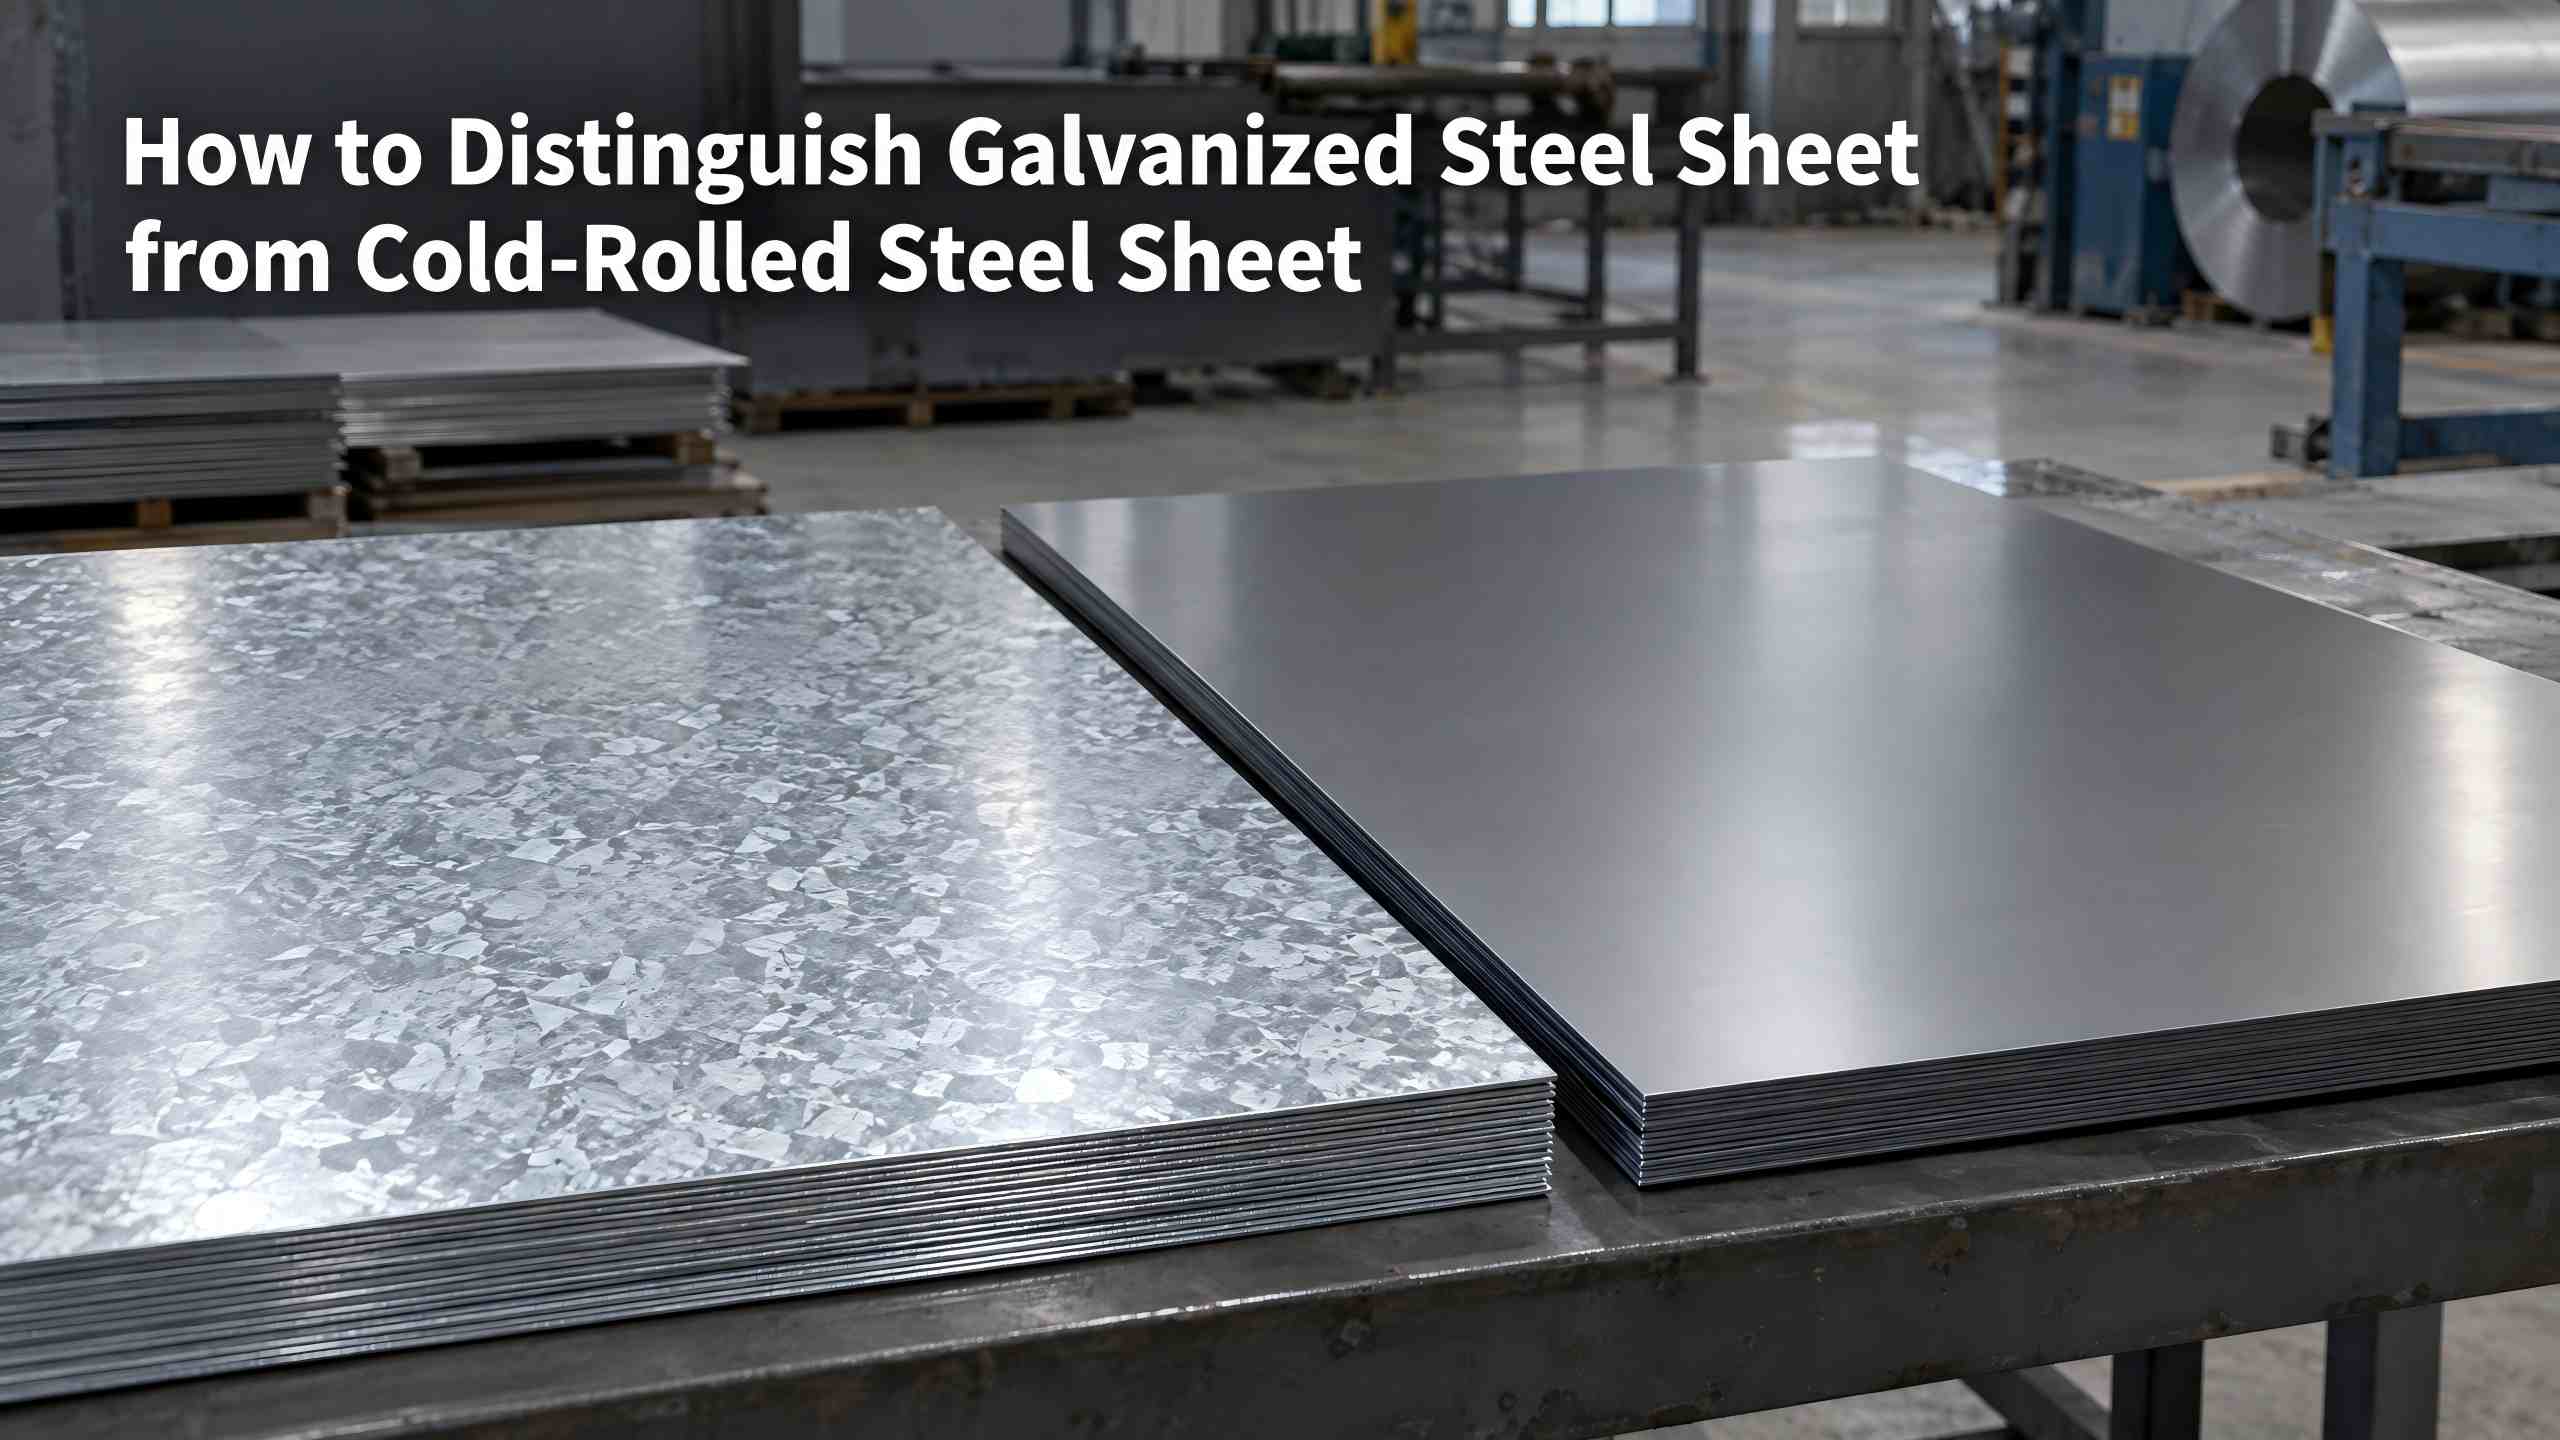
کلاف نورد سرد NatureSteelبه طور گسترده در صنایع مهر زنی لوازم خانگی، خودرو و سخت افزار استفاده می شود. تفاوت اصلی با کلاف های نورد گرم در سطح ورق است: نوارهای نورد گرم دارای مقیاس، سطوح ناهموار و تحمل ابعاد بزرگ هستند. نوارهای نورد سرد تحت نورد چند گذری در دمای اتاق قرار می گیرند و سطوح تمیز و صاف و ابعاد دقیق را ارائه می دهند.
عیوب سطحی خطرات حیاتی برای کویل های نورد سرد ایجاد می کند. آثار رول، خراش ها، لکه های زرد، مسدود شدن سیم پیچ و سایر عیوب ممکن است منجر به رد شدن قطعه و دهانه رنگ در موارد خفیف یا رد کامل دسته ای در موارد شدید شود. برخی از عیوب پس از تحویل پنهان می مانند و فقط در حین مهر زنی ظاهر می شوند و به راحتی باعث ایجاد اختلاف در مسئولیت می شوند.
این سند به کاربران کمک می کند تا عیوب را شناسایی کنند، فرآیندهای تولید مربوطه را ردیابی کنند، کیفیت را بر اساس استانداردها قضاوت کنند، و کنترل های پیشگیرانه را از خطوط تولید تا بسته بندی حمل و نقل دریایی اجرا کنند. این به عنوان مرجعی برای پرسنل تدارکات، بازرسان کیفیت و مهندسان مربوطه عمل می کند.
کیفیت سطح صرفاً یک نگرانی زیبایی شناختی نیست. اثرات آن در کل زنجیره تولید منتشر می شود.
مرحله اول: مهر زنی. برشها (آخالهای داخلی که روی سطح قرار دارند) به عنوان نقطه شروع برای ترکخوردگی عمل میکنند. ریزترک های لبه در طول کشیدن عمیق به شکستگی انتشار می یابند. ورق های موج دار با صافی ضعیف باعث قرارگیری ناپایدار در داخل قالب ها شده و منجر به ابعاد خارج از تحمل قطعه می شود.
مرحله دوم: پوشش و آبکاری. روغن باقیمانده باعث ایجاد دهانه های رنگ و سوراخ های الکتروفورز می شود. آثار و خراش های رول پس از آبکاری الکتریکی به صورت لکه های قابل مشاهده بزرگنمایی می شوند. رنگ اکسید (لکه های مایل به زرد) به طور مستقیم چسبندگی برای میناکاری و پوشش رنگی را مختل می کند.
مرحله سوم: پس از فروش برای اجزای مهم ظاهری مانند پانلهای لوازم خانگی و پانلهای داخلی خودرو، عیوب سطح مستقیماً به شکایات ظاهری محصول نهایی منجر میشود. در این مرحله، زیانها فراتر از یک دسته از ورقها به هزینههای محصول نهایی و برنامههای تحویل میرسد.
از این رو، یک اتفاق نظر در صنعت حاکم است: عیار و ضخامت فولاد، حد عملکرد پایینتر را برای کلافهای نورد سرد تعیین میکند، در حالی که کیفیت سطح، حد بالایی را برای محصولات نهایی تعیین میکند. مشخص کردن درجهبندی سطح در زمان ثبت سفارش بسیار مقرون به صرفهتر از اختلافات پسا فاکتوری است.
عیوب بر اساس مرحله تولید که در آن منشأ می گیرند گروه بندی می شوند: عیوب وارد شده در فرآیند نورد، عیوب وارد شده در فرآیندهای بازپخت و ترشی کردن، و عیوب وارد شده در حین ذخیره سازی و حمل و نقل. این طبقهبندی امکان ردیابی مستقیم فرآیندهای مسئول را در هنگام مشاهده نقص فراهم میکند.
هر نقص در قالب یکپارچه شرح داده شده است: ویژگی های ظاهری → علل → تأثیرات پایین دست → معیارهای پذیرش مرجع.
#### انحراف ضخامت در امتداد نوار
#### رنگ آمیزی مایل به زرد / رنگ اکسید
| نقص | فرآیند مسئولیت پذیر | علل معمولی | برای درجه FB مجاز است | برای درجه FC/FD مجاز است |
|---|---|---|---|---|
| ترک لبه | مواد نورد / ورودی | استرس لبه بیش از حد | مجاز نیست | مجاز نیست |
| موجی بودن | نورد | رول تاج / کشش نامناسب | اگر خارج از تحمل باشد، مجاز نیست | اگر خارج از تحمل باشد، مجاز نیست |
| علامت های رول | نورد | آسیب سطح رول / مواد خارجی | صغیر مجاز است | مجاز نیست |
| خراش | نورد / برش | مواد خارجی در مسیرهای غلتکی | صغیر مجاز است | مجاز نیست |
| انحراف ضخامت در امتداد نوار | نورد | انحراف کنترل AGC | اگر خارج از تحمل باشد، مجاز نیست | اگر خارج از تحمل باشد، مجاز نیست |
| قیچی ها | فولادسازی / ریخته گری مداوم | شامل ها | مجاز نیست | مجاز نیست |
| رنگ آمیزی زرد | آنیل کردن | روغن باقیمانده / جو ضعیف | صغیر مجاز است | مجاز نیست |
| مسدود کردن کویل | آنیل کردن | دما / کشش نامناسب | مجاز نیست | مجاز نیست |
| بیش از حد ترشی چاله | ترشی | ترشی خارج از کنترل | صغیر مجاز است | مجاز نیست |
| Lüders Lines | دارایی مادی | فلات عملکرد / پیری | نقصی نیست، مشروط به محدودیتهای دوره ذخیرهسازی | عیب نیست، با دوره های نگهداری مجاز کوتاه تر |
| باقیمانده روغن | چربی زدایی / عبور از پوست | چربی زدایی ناکافی | مجاز نیست | مجاز نیست |
| زنگ لک آب | ذخیره سازی و حمل و نقل | رطوبت / بسته بندی آسیب دیده | مجاز نیست (استثناء برای اعتبار ضد زنگ منقضی شده) |
مجاز نیست |
بازرسی بصری نور جانبی حیاتی ترین تکنیک بررسی سطح ورق ها را متر به متر زیر نور جانبی با زاویه کم در 45 درجه باز کنید. موجبودن، لکههای غلتشی و خراشهای ضعیف در نور جانبی برجسته میشوند، در حالی که بسیاری از عیوب تحت نور مستقیم جلویی نامرئی میمانند - یک نقطه کور رایج برای مهمانهای پذیرایی. اولویت را به ناحیه لبه 50 میلی متری بدهید، جایی که اغلب لبه ترک خورده و سوراخ می شود.
ارزیابی لمسی ناخنها را روی بافتهای سطح بکشید: علائم رول کشیدن دورهای ایجاد میکنند. خراش کشیدن مداوم ایجاد می کند. قیچی ها ویژگی های لمسی نزدیک به خراش های معمولی را نشان می دهند. شناسایی مستلزم ترکیب مکان (بیشتر در سر / دم سیم پیچ) و عملکرد مهر زنی بعدی است.
اندازه گیری ابزار. از ضخامت سنج های قابل حمل برای نمونه برداری از ضخامت در سر سیم پیچ، سیم پیچ میانی و دم سیم پیچ برای بررسی تغییرات ضخامت استفاده کنید. برای اندازه گیری انحراف از خطوط مستقیم به همراه سنج های حسگر استفاده کنید. در صورت وجود، مقادیر زبری Ra را از طریق تسترهای زبری اندازه گیری کنید (زبری یک شاخص اصلی برای درجه های سطح است، با روش های آزمایش مشخص شده در استانداردها). نقاط نمونه برداری ضخامت سنج باید عرض کامل نوار را بپوشانند نه فقط ناحیه مرکزی را.
بسته بندی و بازرسی علامت. ابتدا یکپارچگی بسته بندی ضد زنگ و خوانایی علائم حمل و نقل را هنگام باز کردن ظرف بررسی کنید (شماره سیم پیچ، درجه فولاد، ابعاد، درجه سطح، وزن، تاریخ تولید). مشکوک به نقص سطح ناشی از حمل و نقل برای هر گونه آسیب بسته بندی.
1. بسته بندی را بررسی کنید: یکپارچگی کاغذ / فیلم های ضد زنگ، محافظ های لبه، تسمه های اتصال و روکش فولادی را بررسی کنید. به دنبال آثار قرار گرفتن در معرض آب باشید.
2. علامتگذاری را تأیید کنید: شماره سیم پیچ، درجه فولاد، ابعاد، درجه سطح و تاریخ تولید مطابق با سفارشات خرید و گواهیهای آزمایش آسیاب (MTC) را تأیید کنید.
3. بازرسی نور جانبی با پوشش کامل: سطوح ورق را متر به متر تحت نور جانبی 45 درجه، با تمرکز بر مناطق لبه 50 میلی متری بررسی کنید.
4. نمونه برداری لمسی تصادفی: ناخن ها را در سه مکان تصادفی بکشید تا علائم رول، خراش ها و برش ها را متمایز کنید.
5. بررسی نقطه ضخامت: اندازهگیری را در سر سیم پیچ، سیم پیچ میانی و دم سیم پیچ اندازهگیری کنید و تغییرات ضخامت را در طول نوار ثبت کنید.
6. اندازهگیری تاب: تاب حالت آزاد را روی یک قطعه ورق یک متری اندازهگیری کنید.
7. مستندسازی و نمونه برداری: از مناطق معیوب با ارجاعات مقیاس عکس بگیرید و بخش های نمونه معیوب 300 میلی متری را به عنوان شواهد ارزیابی بدهی حفظ کنید.
8. ارجاع متقابل درجه: مشاهدات را در برابر بندهای درجه سطحی در فصل چهارم مقایسه کنید و نتیجه بگیرید: قبول / پذیرش مشروط / رد.
بخش های قبلی شناسایی نقص را برای رسیدگی پس از وقوع پوشش می دهد. این فصل کنترل های پیشگیرانه سمت کارخانه را شرح می دهد. عیوب سطح اساساً مشکلاتی هستند که ریشه در فرآیند دارند. شناسایی نقص به کاربران پایین دستی اختصاص دارد، در حالی که پیشگیری از نقص متعلق به خطوط تولید است.
بخش ترشی: ترشی پنج مرحله ای به اضافه چربی زدایی الکترولیتی. حذف کامل رسوب برای سطوح نورد سرد تمیز پیش نیاز است. ترشی بیش از حد باعث ایجاد گودال می شود. برگ های زیر ترشی فشرده در مقیاس. چربی زدایی الکترولیتی خطرات باقیمانده روغن را که مستقیماً با لکه های زرد و دهانه رنگ مرتبط است را کاهش می دهد.
بخش نورد: آسیاب معکوس شش ارتفاع با سیستم های کنترل دیجیتال. کنترل شکل صفحه حلقه بسته و تخصیص دقیق کاهش عبور، کنترلهای هستهای را برای موجبودن، ترکخوردگی لبه و انحراف ضخامت طولی تشکیل میدهند. سیستمهای کنترل عددی زیمنس و ABB تحمل ضخامت را تا 0.03 ± میلیمتر ارائه میکنند که طبق استاندارد EN10131 با کلاس دقت ویژه مطابقت دارد. حداقل ضخامت نورد به 0.15 میلیمتر میرسد. سطوح رول تحت بازرسی های برنامه ریزی شده قرار می گیرند تا آسیب سطح رول و مواد خارجی را قبل از انتقال بر روی ورق ها شناسایی کنند. علائم رول نقص هایی هستند که به راحتی از طریق روال های بازرسی رول برطرف می شوند.
بخش بازپخت: بازپخت هیدروژنی روشن. اتمسفرهای محافظ غنی از هیدروژن از اکسید شدن سطح و تغییر رنگ زرد جلوگیری می کند و رنگ اکسید را در منبع از بین می برد. دماهای بازپخت و کشش سیم پیچ بر اساس وزن سیم پیچ و شکل صفحه تقسیم می شوند تا از مسدود شدن سیم پیچ جلوگیری شود.
بخش Skin-Pass: کشیدگی کنترل شده از 0.5٪ تا 1.5٪. چرخش پوسته گذر در این محدوده، فلات تسلیم را از بین می برد و شکل صفحه را بهبود می بخشد. کشیدگی ناکافی گذر پوست نمی تواند خطوط Lüders را سرکوب کند. کشیدگی بیش از حد، شکل صفحه را کاهش می دهد و زبری سطح را کاهش می دهد. متعادل کردن این پارامترها یک نیاز اصلی فرآیند پوسته پاس است.
بخش تکمیل و بسته بندی: بسته بندی بدون بریدگی و بسته بندی حمل و نقل دریایی. عملیات بریدگی برای جلوگیری از خراشیدگی لبه بریده، ارتفاع سوراخ را کنترل می کند. کویل های تمام شده با فیلم های بازدارنده خوردگی فرار VCI، مجهز به محافظ های لبه، محکم شده با تسمه های فولادی و مقاوم در برابر رطوبت برای حمل و نقل دریایی با شوری بالا و رطوبت بالا پیچیده شده اند. با بسته بندی محکم می توان از اکثر اختلافات ورود به بندر در مورد زنگ زدگی آب جلوگیری کرد.
بخش بازرسی: دروازه های بازرسی سه طبقه. بازرسی کویل نورد گرم ورودی؛ بازرسی در حین فرآیند پس از ترشی، بازپخت و نورد پوستی. بازرسی قبل از حمل و نقل با ترکیب نمونه برداری از سطح و اندازه گیری ابعاد. بخشهای نمونه و سوابق آزمایش برای هر دسته نگهداری میشوند و گواهیهای آزمایش آسیاب (MTC) تحویل را همراهی میکنند. هر حادثه کیفی را می توان به فرآیندهای خاص و پنجره های زمانی تولید ردیابی کرد که شواهد قوی برای ارزیابی مسئولیت ارائه می دهد.
به طور خلاصه: عیوب سطحی "از طریق بازرسی کشف نمی شوند". آنها یا «ساخته می شوند» یا «جلوگیری می شوند». بازرسی به جای اینکه به عنوان یک شبکه ایمنی آخرین راه حل عمل کند، عملکرد فرآیند را تأیید می کند.
شناسایی عیب سطح سیم پیچ نورد سرد بر ترکیبی از دانش فرآیند، استانداردها و تجربه میدانی متکی است. این سند چندین نوع نقص، چک لیست های پذیرش و چارچوب های ارزیابی مسئولیت را برای ارجاع در بازرسی ها گردآوری می کند. NatureSteel دارای تخصص گسترده در نورد سرد است و کنترلهای کیفیت سطح تمام فرآیند را اجرا میکند. بسته بندی ضد زنگ VCI شرایط سیم پیچ را در سراسر حمل و نقل دریایی تثبیت می کند. برای مشخصات درجه فولاد (مانند DC01، SPCC)، مشاوره سطح یا درخواست قیمت، لطفاً بهبا ما تماس بگیرید.
نشانی:شماره 696، پارک صنعتی بینهای 12th RoadBinhai، منطقه توسعه اقتصادی و فناوری ونژو، ونژو، استان ژجیانگ، P.R.چین
حق چاپ © 2026 Nature Steel Group Co., Ltd. کلیه حقوق محفوظ است. Links| Sitemap| RSS| XML| سیاست حفظ حریم خصوصی